苏州市运缘金属制品有限公司五金冲压件定制工艺流程解析
📅 2026-09-17
🔖 苏州市运缘金属制品有限公司:金属构件加工,五金冲压件定制,不锈钢制品生产,钣金折弯焊接
一套五金冲压件的落地,远不止把图纸丢进冲床那么简单。从板材选型到模具间隙的微调,每个环节都直接影响成品尺寸的一致性与批量稳定性。苏州市运缘金属制品有限公司在金属构件加工领域积累了多年现场经验,下面以实际生产流程为线索,拆解五金冲压件定制的关键技术节点。
一、来图评估与工艺路线制定
收到客户图纸后,技术组会先做可制造性分析。重点关注材料厚度与最小冲裁孔径的比值——例如1.5mm厚的不锈钢板,冲孔直径不宜小于板厚的1.2倍,否则凸模易断裂。对于需要后续钣金折弯焊接的零件,还会预留折弯补偿量,避免冲压后折弯干涉。
- 确认材质:304/316L不锈钢、冷轧板、镀锌板等
- 评估吨位:根据周长×厚度×抗剪强度估算冲裁力
- 排样设计:材料利用率通常控制在75%~85%之间
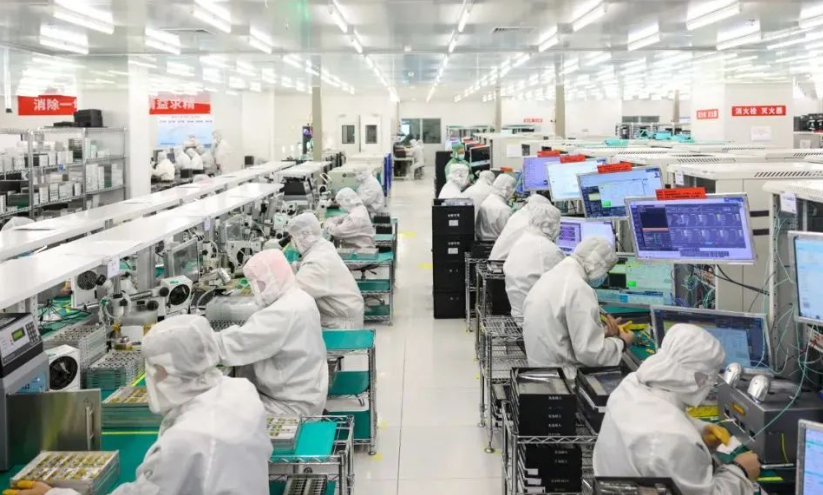
二、模具安装与首件试冲
模具上机后,先用手动模式试冲3~5件,用投影仪检测关键尺寸。某批新能源连接片要求孔位公差±0.05mm,我们通过调整导柱间隙和卸料板压力,将首件偏差压到0.02mm以内。确认合格后才切换连续冲压模式。
三、过程巡检与去毛刺处理
批量生产中每500件抽检一次,重点监控毛刺高度。不锈钢制品生产时,毛刺超过0.05mm就会影响后续焊接贴合度。运缘金属配备振动研磨和电解去毛刺两道工序,根据零件结构灵活选用。
需要注意:折弯方向应与板材轧制方向垂直,否则易产生裂纹。对于钣金折弯焊接组合件,焊接热影响区附近的冲压件需适当增加间隙,抵消热变形。
常见问题:冲压件边缘出现明显塌角怎么办?通常是模具间隙偏大或刃口磨损,建议检查间隙是否在板厚的8%~12%范围内,并及时修磨刃口。
从模具调试到批量交付,苏州市运缘金属制品有限公司:金属构件加工,五金冲压件定制,不锈钢制品生产,钣金折弯焊接——每个环节都有对应的工艺参数可追溯。如果您有非标冲压件需求,欢迎提供图纸,我们会在24小时内给出工艺方案与报价。